Artykuł sponsorowany
Co decyduje o jakości krawędzi po cięciu laserowym stali i aluminium
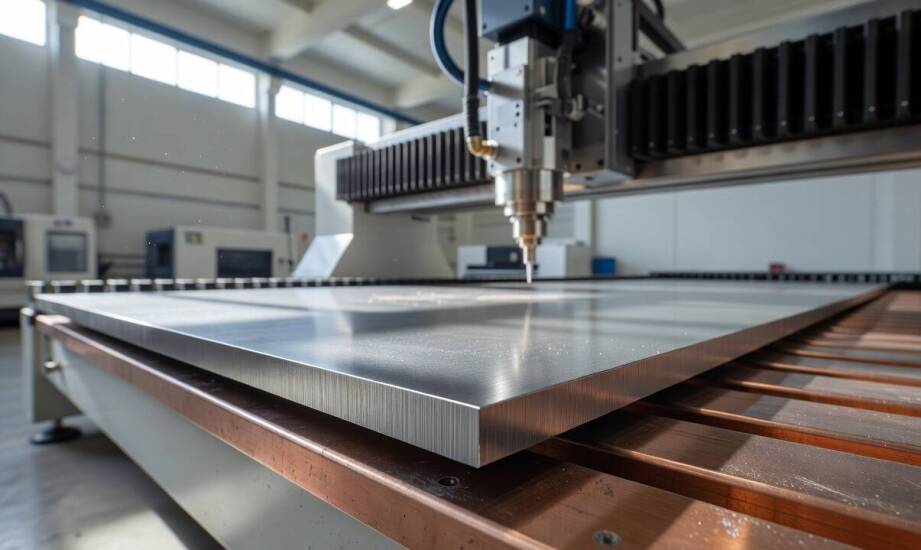
Jakość krawędzi po cięciu laserowym blach stalowych i aluminiowych zależy od wielu zmiennych, a nie wyłącznie od surowej mocy zainstalowanego źródła. Parametry procesu muszą tworzyć spójny system dopasowany do konkretnego surowca. Materiał, jego fizyczna grubość oraz przewidywany cel dalszej obróbki wymagają indywidualnego balansu ustawień maszyny. Oczekiwanie powtarzalnego efektu przy wykorzystaniu jednego, uniwersalnego programu roboczego prowadzi do strat materiałowych i zwiększa koszty wykończenia. Właściwa konfiguracja światłowodu pozwala uzyskać gładki brzeg, który nie wymaga dodatkowego szlifowania. Zrozumienie relacji między wiązką, gazem tnącym a dynamiką przejazdu głowicy ułatwia redukcję kosztów produkcji na wczesnym etapie technologicznym.
Wpływ parametrów wiązki na geometrię szczeliny
Moc lasera dobiera się do grubości i rodzaju blachy, lecz sama wartość w kilowatach nie gwarantuje czystego cięcia. Prędkość posuwu głowicy, precyzyjne położenie ogniska oraz średnica samej wiązki bezpośrednio kształtują zachowanie stopionego metalu. Te trzy czynniki definiują szerokość powstającej szczeliny, ostrość wycinanych naroży i objętość materiału nadtopionego na dolnym brzegu elementu. Standardowa szerokość szczeliny w nowoczesnych laserach światłowodowych wynosi 0,1–0,5 mm. Zaawansowane układy optyczne i ścisłe ogniskowanie pozwalają osiągnąć wartości rzędu 0,1–0,25 mm dla cienkich blach. Taka precyzja ułatwia projektowanie ciasnych pasowań w konstrukcjach mechanicznych.
Dynamika ruchu maszyny wymusza ciągłą kontrolę temperatury w strefie cięcia. Zbyt szybki przejazd głowicy skutkuje niepełnym przetopem i powstawaniem twardych zadziorów na krawędzi. Zbyt niska prędkość z kolei zwiększa ilość stopionego metalu wokół linii cięcia, poszerzając szczelinę i zniekształcając detale. Położenie ogniska soczewki wymaga ciągłej adaptacji do parametrów procesu i fizycznych właściwości surowca. Operator dobiera punkt skupienia indywidualnie dla danej grubości materiału, aby ustabilizować kształt szczeliny i zminimalizować stożkowatość krawędzi. Nie istnieje uniwersalna reguła proporcji dla ogniskowania, ponieważ proces ten bazuje na wnikliwej analizie zachowania stopionego metalu w trakcie wypalania pierwszych elementów testowych.
Dobór gazu pomocniczego a dalsze wykończenie detalu
Tlen jako aktywny gaz tnący wywołuje reakcję egzotermiczną podczas obróbki stali konstrukcyjnej. Proces ten dostarcza dodatkową porcję energii do strefy cięcia, co znacząco zwiększa prędkość pracy głowicy i pozwala na wydajne przebijanie grubszych arkuszy blachy. Reakcja chemiczna powoduje jednak utlenianie krawędzi i powstawanie twardej zgorzeliny. Stal węglowa cięta w osłonie tlenu wymaga zazwyczaj dodatkowego oczyszczania przed nałożeniem powłok antykorozyjnych. Azot zachowuje się zupełnie inaczej, działając jako gaz obojętnym wypydmuchujący płynny metal. Zastosowanie azotu przy stali nierdzewnej oraz aluminium gwarantuje uzyskanie gładkiego, jasnego brzegu bez warstwy tlenków. W przypadku stopów aluminium technologia ta radykalnie zmniejsza ryzyko nadtopień i eliminuje konieczność żmudnego gratowania. Opłacalność wykorzystania azotu zależy ściśle od parametrów procesu, gdyż wymaga on wyższych ciśnień roboczych. Wybór tlenu ułatwia obróbkę ciężkich blach, podczas gdy azot stanowi podstawę dla detali wymagających perfekcyjnej czystości montażowej.
Przedsiębiorstwa produkcyjne, budowlane i branża meblowa na terenie Małopolski zamawiają codziennie setki elementów o ściśle zdefiniowanej jakości krawędzi. Stabilny brzeg wyciętych profili trafia później do konstrukcji maszyn, szkieletów tapicerskich czy nowoczesnych paneli ogrodzeniowych. Właściwie przeprowadzone laserowe cięcie blach w Wojniczu oraz w innych ośrodkach produkcyjnych regionu przygotowuje detal do natychmiastowego śrutowania. Usunięcie odprysków umożliwia następnie nałożenie trwałej farby proszkowej bez ryzyka późniejszego łuszczenia się powłoki. Czysty, nieutleniony profil cięcia ułatwia spawanie i gwarantuje stabilność wymiarową podczas składania skomplikowanych modułów. Produkcję tego typu komponentów realizuje firma ZUMEC, dostarczając gotowe elementy prosto na linie montażowe lokalnych zakładów. Precyzyjna separacja termiczna metalu znacząco redukuje koszty związane z koniecznością ręcznego poprawiania niedokładności.
Jakość krawędzi po obróbce wiązką laserową stanowi wypadkową precyzyjnego zestrojenia kilkunastu zmiennych technologicznych. Sukces procesu produkcyjnego nie opiera się na zastosowaniu maksymalnej mocy zasilacza, ale na ciągłej optymalizacji dynamiki układu. Dopasowanie średnicy ogniska, prędkości prowadzenia optyki i rodzaju gazu osłonowego determinuje przydatność wyciętego detalu w kolejnych fazach produkcji. Parametry muszą ściśle odpowiadać gatunkowi stopu, jego grubości oraz metodom późniejszego zabezpieczania powierzchni, takim jak malowanie proszkowe czy cynkowanie. Świadome zarządzanie tymi aspektami obniża wskaźnik braków i przyspiesza cykl wytwarzania, pozwalając utrzymać rentowność przy realizacjach jednostkowych oraz seryjnych. Brak uniwersalnych szablonów wymusza każdorazową analizę fizyki materiału i ciągłe podnoszenie rygorów technicznych.
Kategorie artykułów
Polecane artykuły
Bramy przeciwpożarowe rolowane a kontrola dostępu w budynkach

Jak przebiega kremacja i jakie formalności trzeba załatwić przed pożegnaniem na Śląsku

Przebudowa samochodu na kampera: jakie meble wybrać do wnętrza?
